
质量不靠“人的经验”,而靠“体系”支撑。大旺工业近几年着力建设的,是用数据确认加工质量、不把变形带入下一道工序的体制。
数据比对检测 — 不靠目视,与 DXF 叠加比对
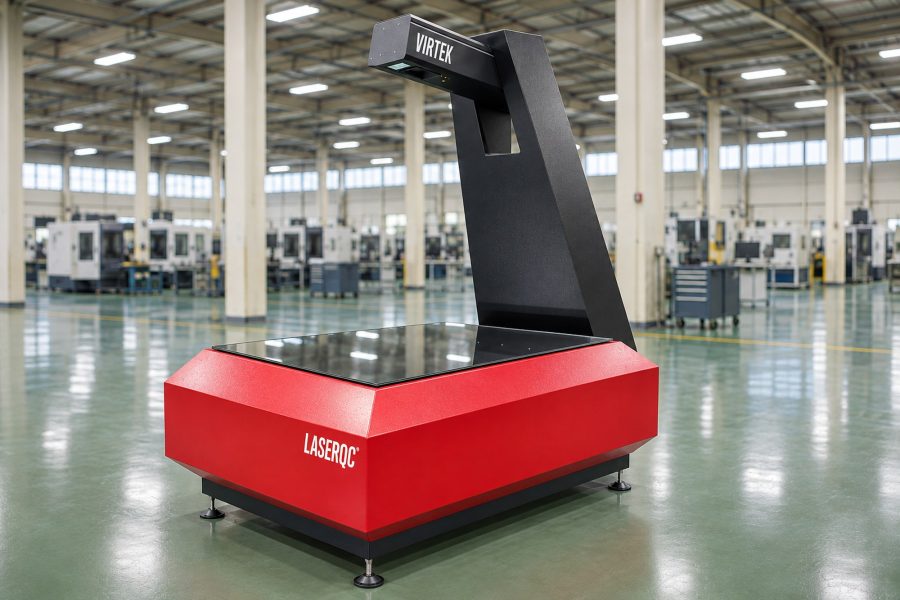
对下料加工后的钣金零件进行扫描,与原始 DXF 数据叠加,比对尺寸和孔位。设计、CAD/CAM 也在公司内,因此作为检测基准的数据就是加工所用的数据本身。不是用卡尺和目视得出“大概没问题”,而是以数据确认“确实没问题”之后,再交付折弯工序。
检测使用数据比对检测机 Virtek LaserQC(激光扫描与 DXF 叠加比对)和三维测量机 KEYENCE WM-5210(大范围三维测量)。
- 按零件设定检测级别首件、抽检、全检按零件分别决定。
- 用数据比对孔位、外形、孔距与 DXF 数据叠加确认。
- 记录并可追溯记录检测结果,保持事后可追溯的状态。
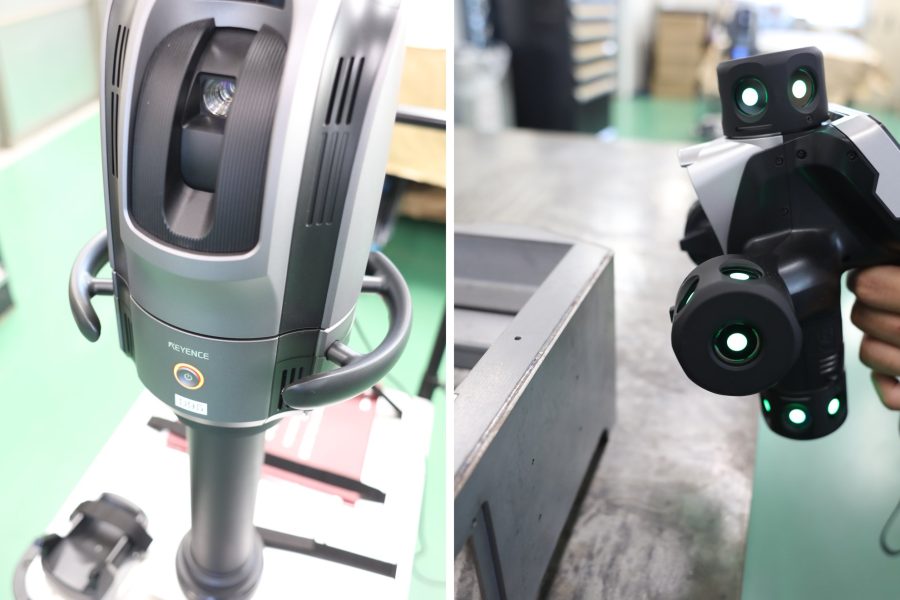
装配后的产品和大型零件,用三维测量机 KEYENCE WM-5210 进行大范围测量。结合下料件的数据比对检测,从单个零件到装配状态都以同样的思路进行确认。
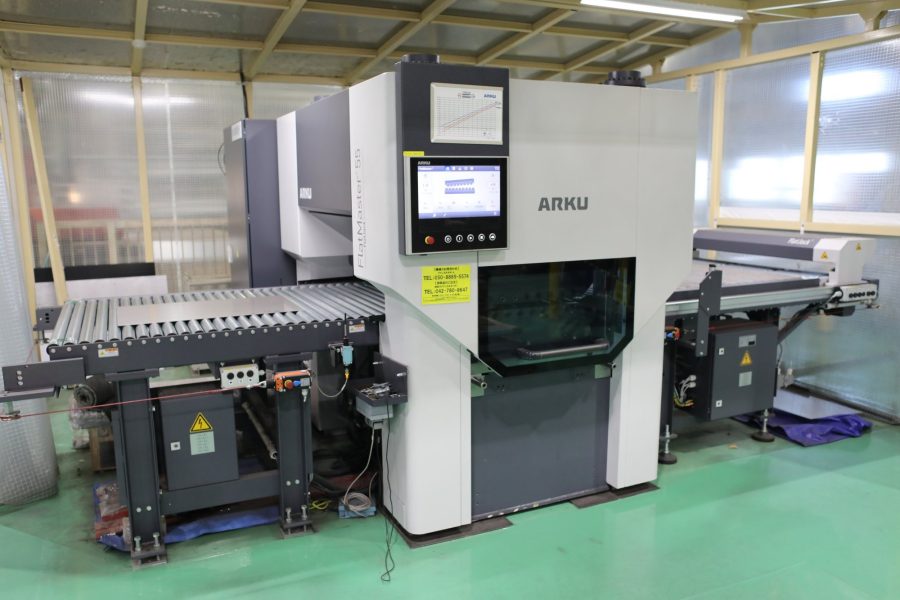
变形矫正 — 用高精度校平机(ARKU FlatMaster)稳定后续工序
激光切割后的钣金件会残留因材料残余应力引起的变形。如果带着变形直接折弯,折弯尺寸会出现波动,装配时就会装不上。大旺工业先用校平机矫正变形,再交付折弯工序,从根源上稳定折弯、焊接、装配的精度。
去毛刺 — 切割面处理完毕后再进入下一道工序
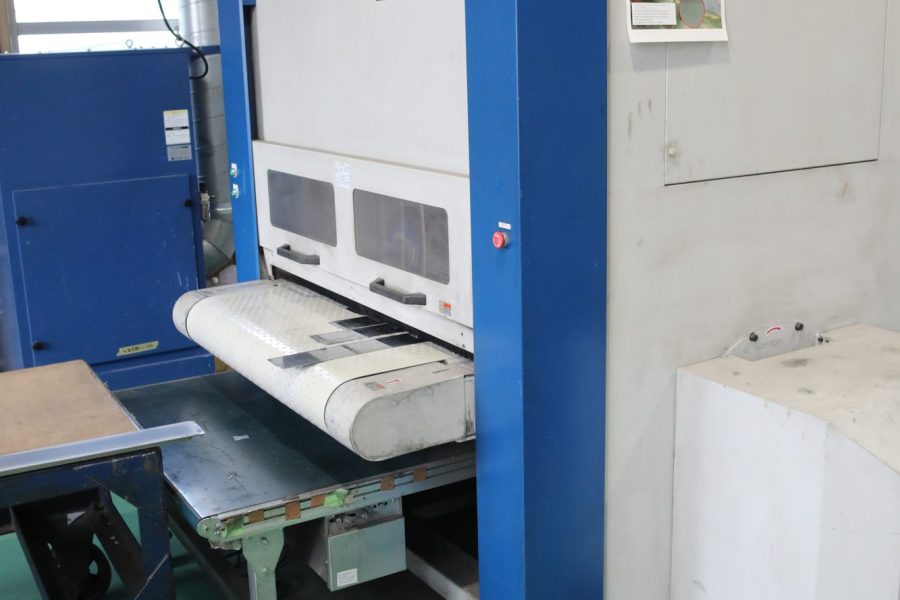
激光切割后的零件用 2 台去毛刺机(S.T. Link)对切割面进行处理。不依赖手工去毛刺,以面和棱角整齐的状态交付折弯、焊接、喷涂,既保证了成品外观,也保障了作业人员的安全。
焊接、喷涂之前,用脱脂清洗、氧化膜去除设备(Authentec)处理表面后,再交付下一道工序。
装配状态下的精度 — 正因为一站式生产,才能负责到底
钣金零件的精度与装配后产品的精度是两回事。只交付零件的公司,无法对装配时的“装不上”负责。大旺工业将装配、布线、成品检测都放在公司内,因此在装配状态下确认尺寸、动作、外观之后再交付。
环境试验 — 恒温检测室
成品在恒温检测室进行温度环境试验,出货前确认动作。对于冷冻冷藏展示柜、电子设备机箱等温度直接影响质量的产品,尤其能发挥作用。
关于质量的要求(检验报告、可追溯性、特定检测项目),请在报价时告知。我们将提出可行的对应方案。